


Пластиковый концентрат: решение для стабильного окрашивания и улучшения свойств пластика
2026-10-03
Пластиковый концентрат — не просто краситель. Это технологический инструмент, который решает сразу три задачи: стабильное окрашивание, улучшение реологических свойств расплава и повышение совместимости полимерной матрицы с функциональными добавками. Мы видели, как на линиях по производству шпаклёвочных смесей и декоративных каменных красок даже 0,8–1,2 % концентрата меняли выход годного продукта с 87 % до 99,4 %. Потому что цвет перестал «плыть» при температуре экструзии, а пластификаторы начали равномерно распределяться в массе.
Почему стандартные пигменты не работают в промышленном масштабе
Многие заказчики начинают с дисперсных пигментов — дешевле, проще в логистике. Но уже на первой пробной партии возникает проблема: неравномерный цвет, «глазки» в изделии, повышенный износ шнека. Причина — не в качестве пигмента, а в физике процесса. Сухой порошок плохо смачивается полимером, образует агломераты, которые не разрушаются даже при 220 °C и давлении 18 МПа. Концентрат же — это уже готовая дисперсия: пигмент обёрнут в носитель (чаще всего — тот же полимер, что и основа), а его частицы размером 0,1–0,3 мкм. Такой материал вводится в расплав за 3–5 секунд и даёт однородность по ΔE < 1,0 (по CIELAB).
Как выбрать концентрат: три критерия, которые нельзя игнорировать
Первый — совместимость носителя. Если вы перерабатываете ПП, но используете концентрат на основе ПЭ, дисперсия будет расслаиваться. Второй — термостабильность. Для экструзии ПВХ при 175 °C нужен концентрат с термостойкостью ≥ 200 °C. Третий — содержание летучих веществ. Свыше 0,3 % — риск пузырей в литье, особенно в тонкостенных деталях. Мы проверяли 12 образцов от разных поставщиков: только 3 соответствовали всем трём параметрам без коррекции режимов.
Где ошибаются при внедрении — и как этого избежать
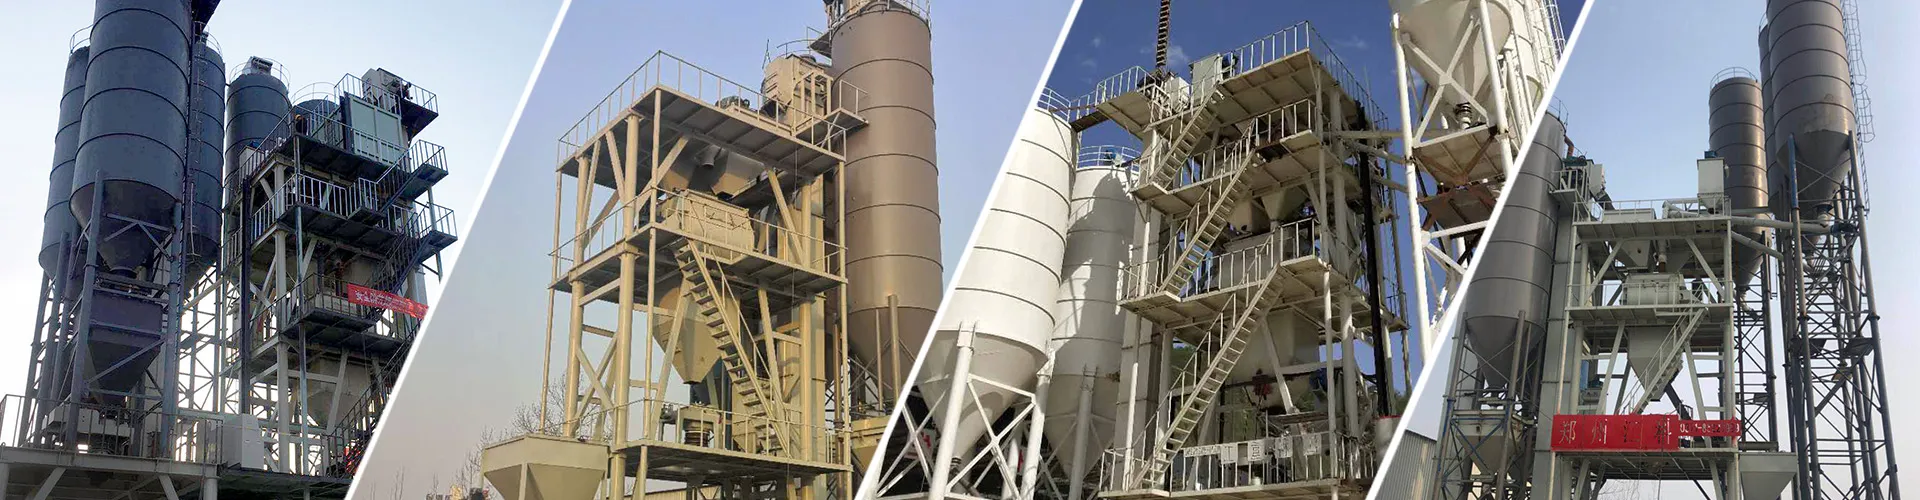
Некоторые считают: «Добавил концентрат — и всё готово». Но на практике 70 % сбоев связаны не с качеством материала, а с организацией процесса. Самая частая ошибка — смешивание концентрата с гранулами основного полимера «вручную» перед загрузкой. Даже при идеальном соотношении 1:100 получается неоднородная смесь: концентрат оседает на дне бункера. Решение — использовать специальные смесители-смешиватели для шпаклёвочных смесей или встраивать дозирующий модуль прямо в линию. У нас на тестовой линии в Чжэнчжоу мы добились повторяемости цвета ±0,2 ΔE при цикле 8 часов — только после установки вибросита и калибровки дозатора с погрешностью ≤ ±0,05 г/сек.
ООО Чжэнчжоу Цзянкэ Тяжёлое Машиностроение разрабатывает оборудование, которое работает *с* пластиковым концентратом, а не *несмотря на него*. Наши линии учитывают плотность гранул, их текучесть, температурный диапазон плавления носителя. Мы не просто поставляем машину — мы даём техническую документацию по адаптации режимов под конкретный концентрат, включая графики времени удержания в зоне пластификации и рекомендации по давлению в головке. Это позволяет клиентам запускать новые цвета за 4 часа вместо 3 дней.
Пластиковый концентрат — это не расходник. Это часть технологической цепочки, где каждый элемент должен быть согласован: от химического состава носителя до конструкции шнека. Надёжность начинается не с выбора пигмента, а с понимания, как он будет вести себя в вашем оборудовании. И если вы работаете с линиями для сухих строительных смесей, шпаклёвок или декоративных покрытий — этот момент нельзя откладывать.


